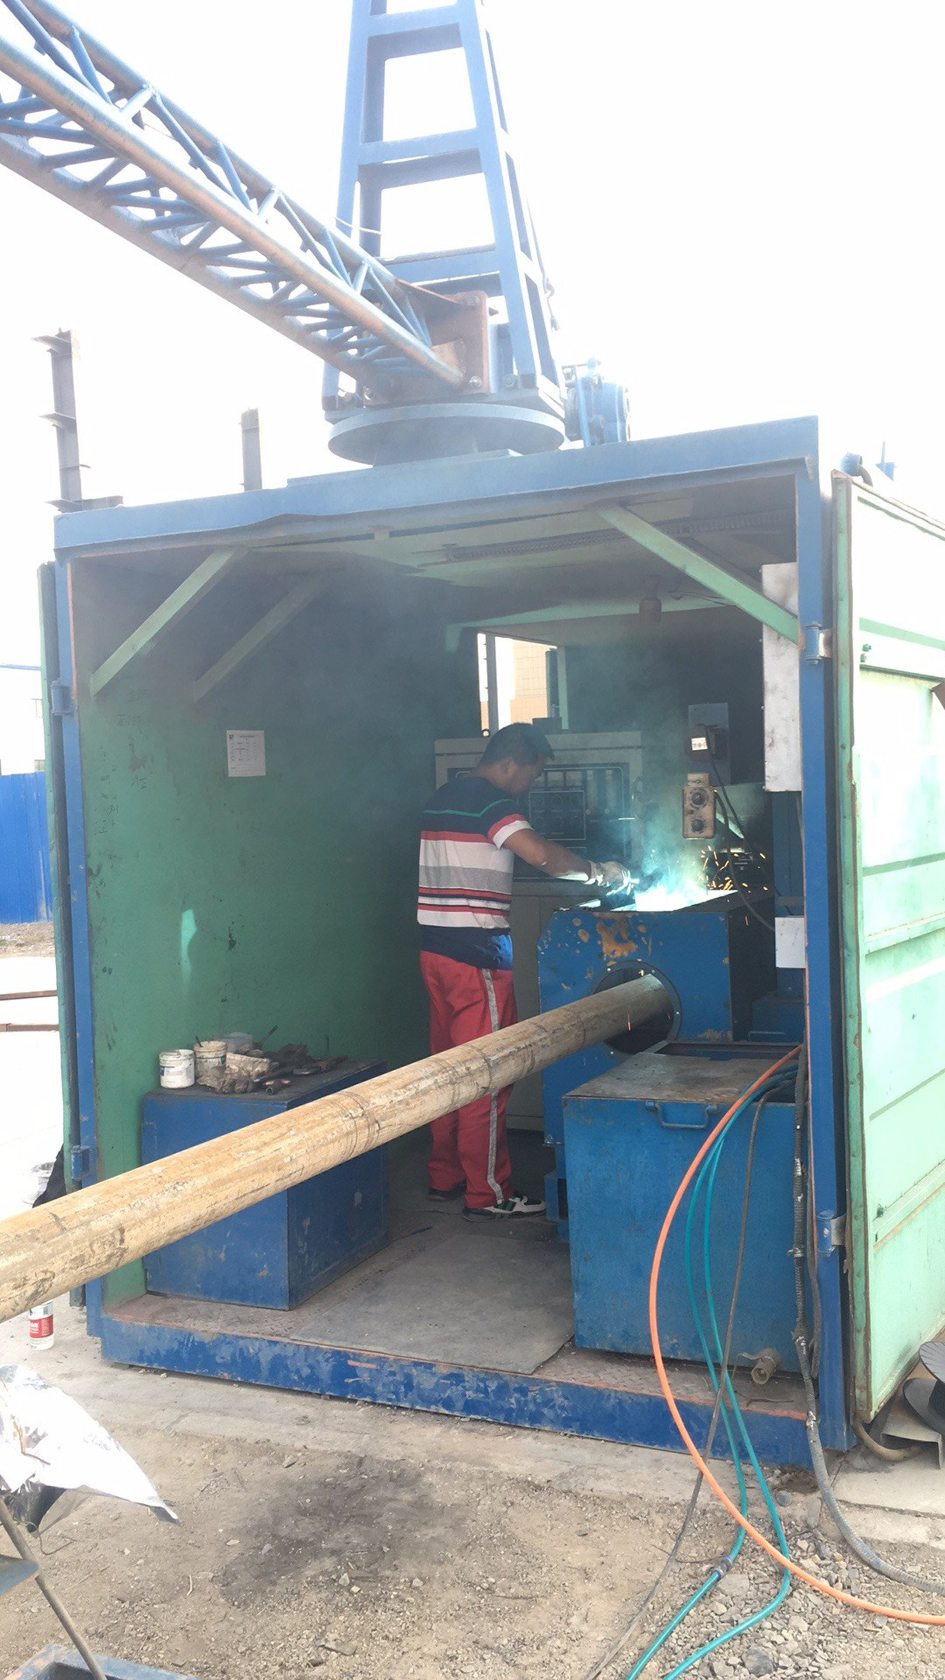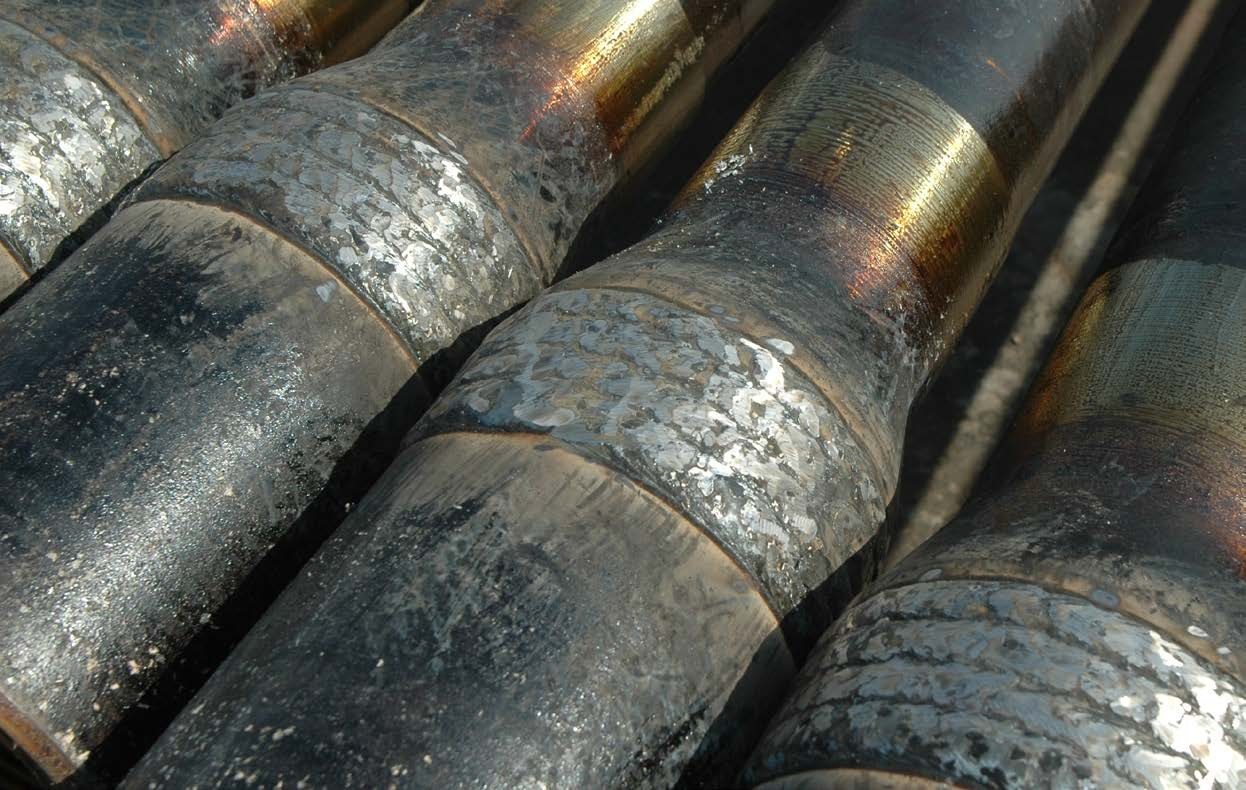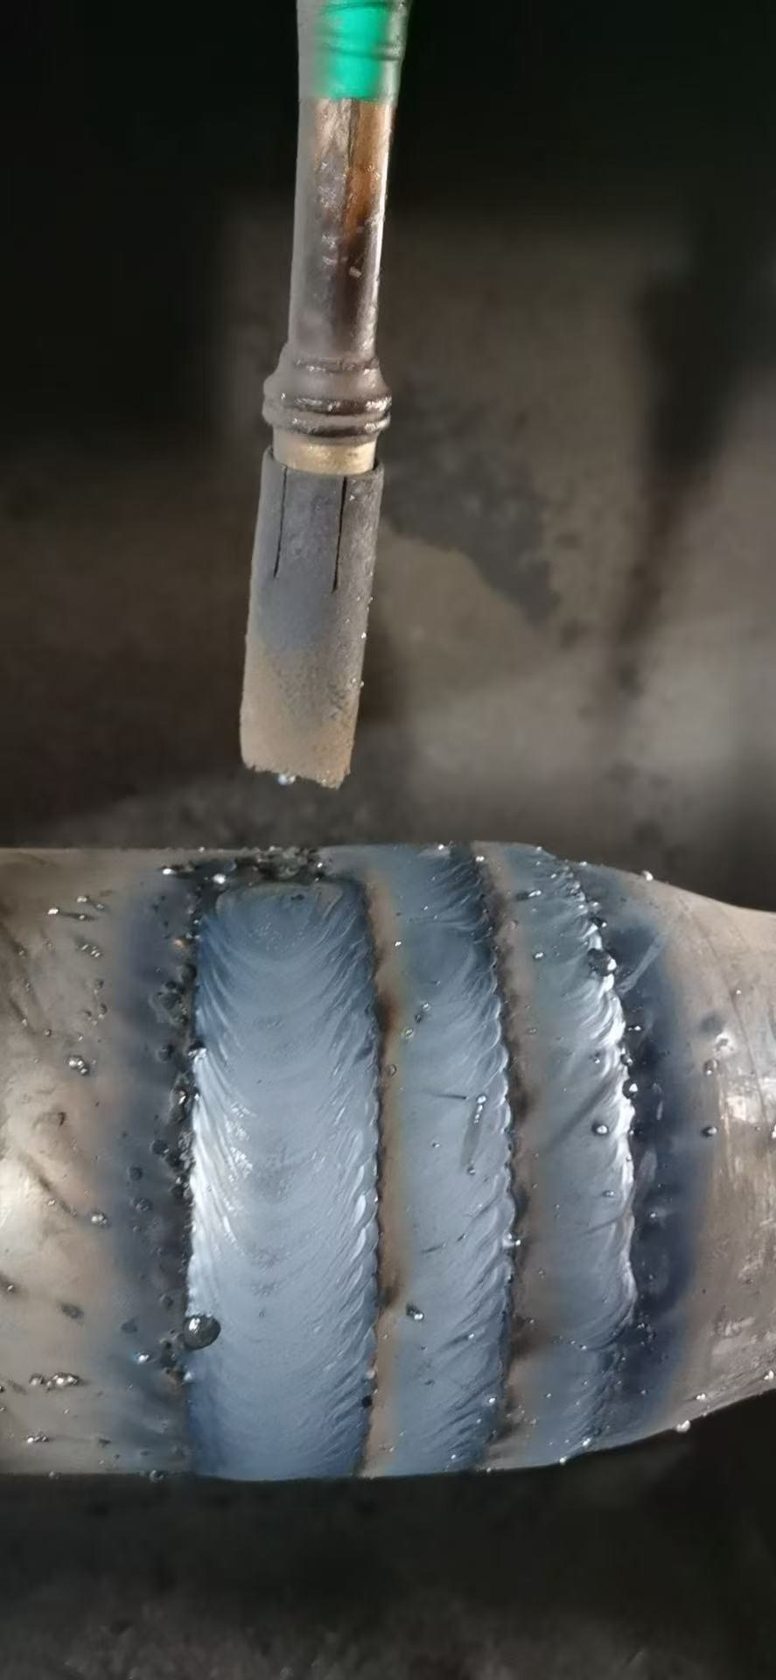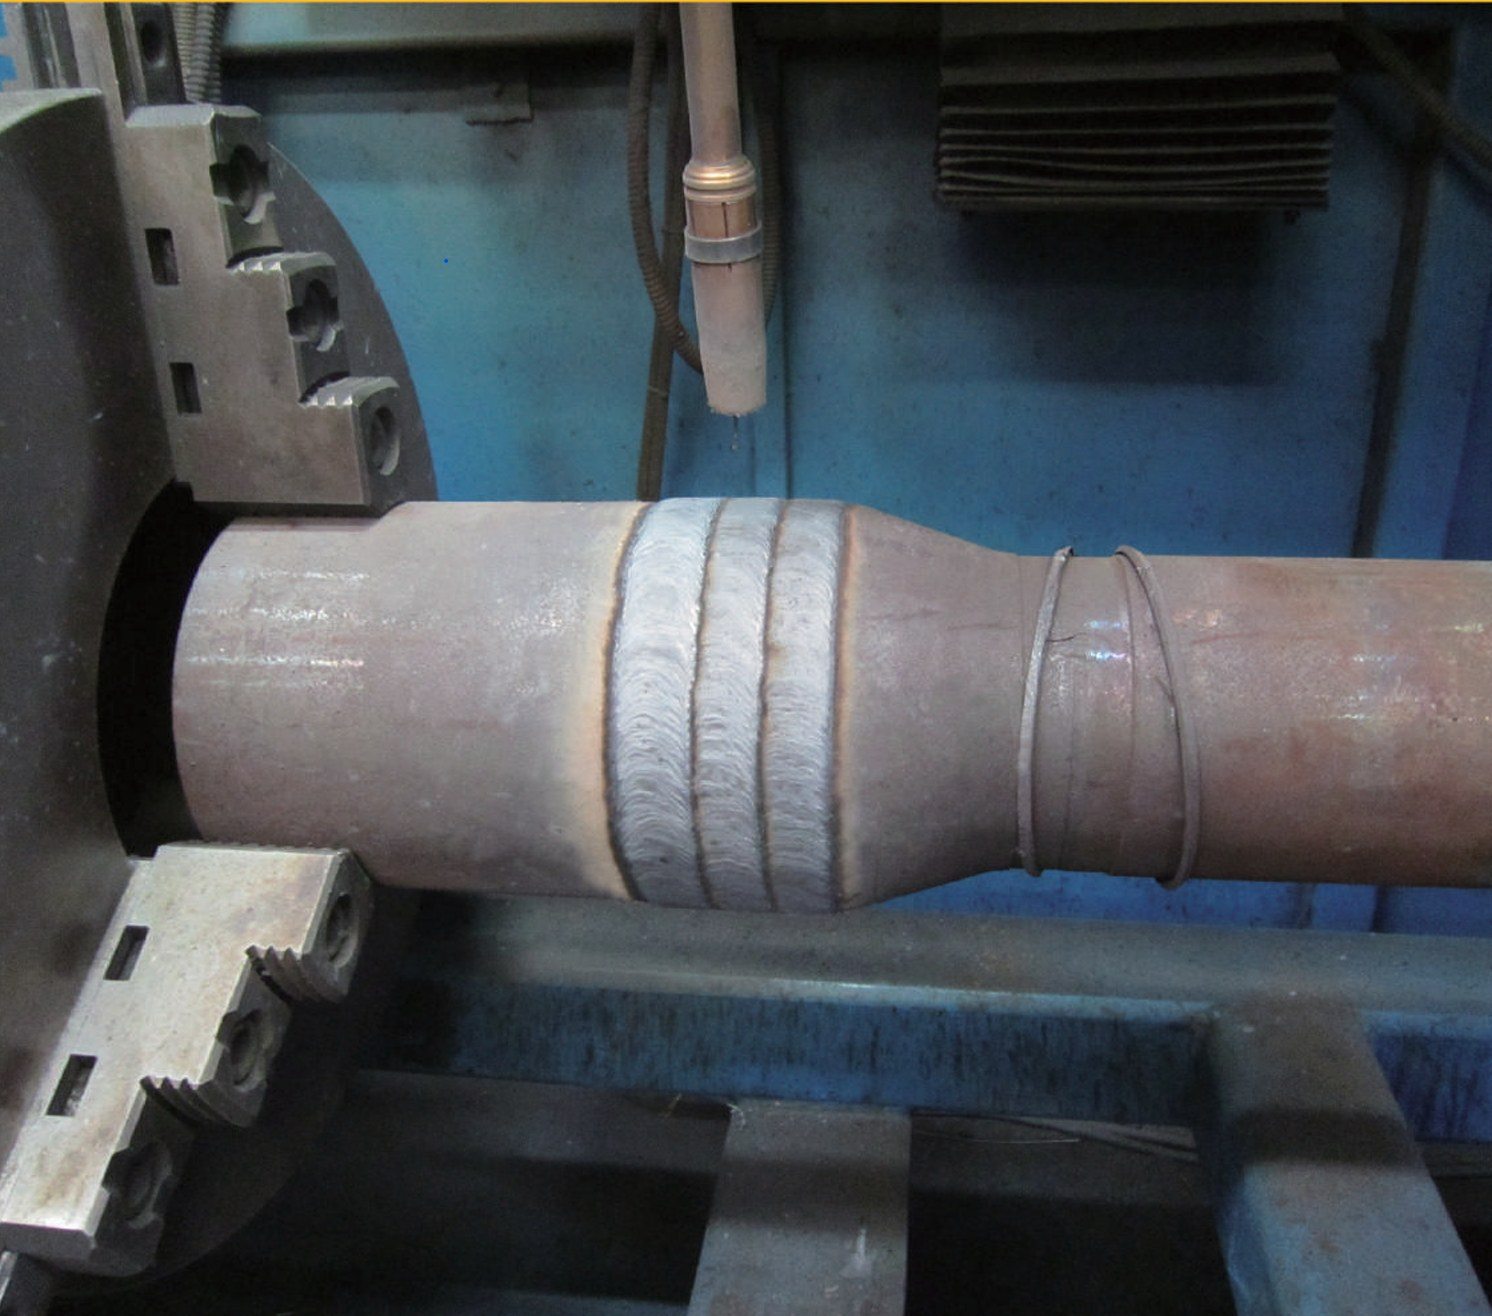
实际钻杆耐磨带作业现场,焊接电弧与钻杆工件
KOOBEN HARDBANDING SYSTEM

钻杆耐磨带解决方案

Hardbanding Solutions for Drill String Protection

用于钻杆接头、加重钻杆等钻具的耐磨保护,在钻具保护、套管保护、耐磨性能、焊层完整性和重复堆焊之间建立合理平衡。

Tool Joint ProtectionCasing FriendlyWear ResistanceReapplication

为什么需要钻杆耐磨带?

WHY HARDBANDING?

钻杆旋转、起下钻及井壁接触,会使接头外表面持续承受摩擦与磨损。耐磨带在接头外圆形成可维护的耐磨层,承担优先磨损,减少接头本体的损耗。

选材不能只看硬度:还需同时考虑套管接触、焊层完整性以及后续能否重复堆焊。

Casing / Wellbore套管 / 井壁为外部接触对象Rotation & Friction旋转与摩擦是工况判断的起点
钻杆接头与三道耐磨带的真实位置
真实接头照片 · 标识仅用于部位识别
钻杆接头
Tool Joint
耐磨带
Hardbanding

KOOBEN 5+1 性能体系

PERFORMANCE FRAMEWORK

耐磨带需要在多个维度间取得平衡,而不是单一追求更高硬度。

01

钻具保护Tool Joint Protection
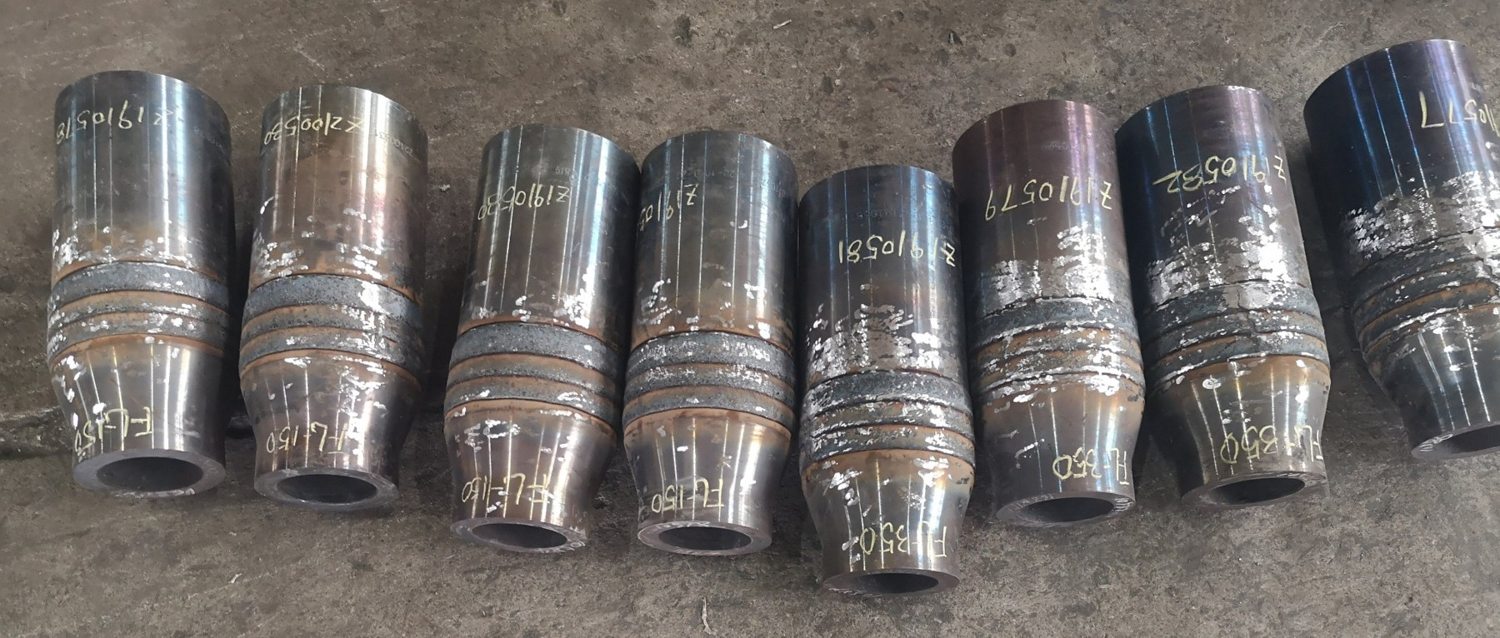
耐磨带工件的完整外圆覆盖

耐磨层承担接触磨损,减少钻杆接头本体损耗。

02

套管友好Casing Friendliness

使用后耐磨带接触表面

结合材料和表面状态,考量对套管接触面的影响。

03

摩擦性能Friction

真实耐磨带表面状态

材料与表面状态影响接触摩擦,应在一致条件下比较。

04

焊层完整性Deposit Integrity

耐磨带焊道与可见表面状态

检查焊道连续性、搭接和表面缺陷,不能只判断外观。

05

重复堆焊能力Reapplication

使用后钻杆与旧耐磨层

先检查旧层、确认兼容性,再安排表面处理与复焊。

+1

施工稳定性Application Performance

真实送丝焊枪与钻杆耐磨带

结合焊枪、送丝及工件旋转,控制实际施工过程。

KB 系列耐磨带焊丝

KB SERIES HARDBANDING WIRES
主推型号

KB100

成熟可靠的套管友好型耐磨带方案

KOOBEN 耐磨焊丝包装与焊丝盘
  • 钻杆接头保护
  • 兼顾套管接触
  • 关注连续成型
  • 支持重复堆焊选型
查看 KB100 详情 →
综合性能平衡型

KB150

兼顾套管友好、耐磨与重复应用

KOOBEN 耐磨焊丝包装与焊丝盘
  • 综合性能平衡
  • 套管友好方向
  • 重复堆焊应用
  • 结合现场确认工艺
查看 KB150 详情 →
更高耐磨要求方案

KB350

面向更高耐磨需求的材料选择

KOOBEN 耐磨焊丝包装与焊丝盘
  • 细晶硬质相设计
  • 兼顾基体韧性
  • 关注焊层完整性
  • 复焊前检查兼容性
查看 KB350 详情 →

其他耐磨带型号:KB300 →

KB150 · 型号说明

历史资料册将 KB150 定位为 KB100 的升级方向,兼顾耐磨、套管友好及重复堆焊。具体供货规格和施工条件由技术人员结合现行资料确认。

查看资料册对应页 ↗联系技术人员确认选型 →
KB350 · 型号说明

资料册介绍了在韧性基体中形成细晶硬质相的合金设计,面向更高耐磨要求;选型仍须同时核对套管接触及焊层状态。

查看资料册对应页 ↗联系技术人员确认选型 →
KB300 · 型号说明

资料册将 KB300 用于更高耐磨及裸井方向,并说明其焊层可能出现应力释放微裂纹。不得据此将所有裂纹视为可接受,需按实际工艺检查。

查看资料册对应页 ↗联系技术人员确认选型 →

应用对象与耐磨带成型

APPLICATION & DEPOSIT
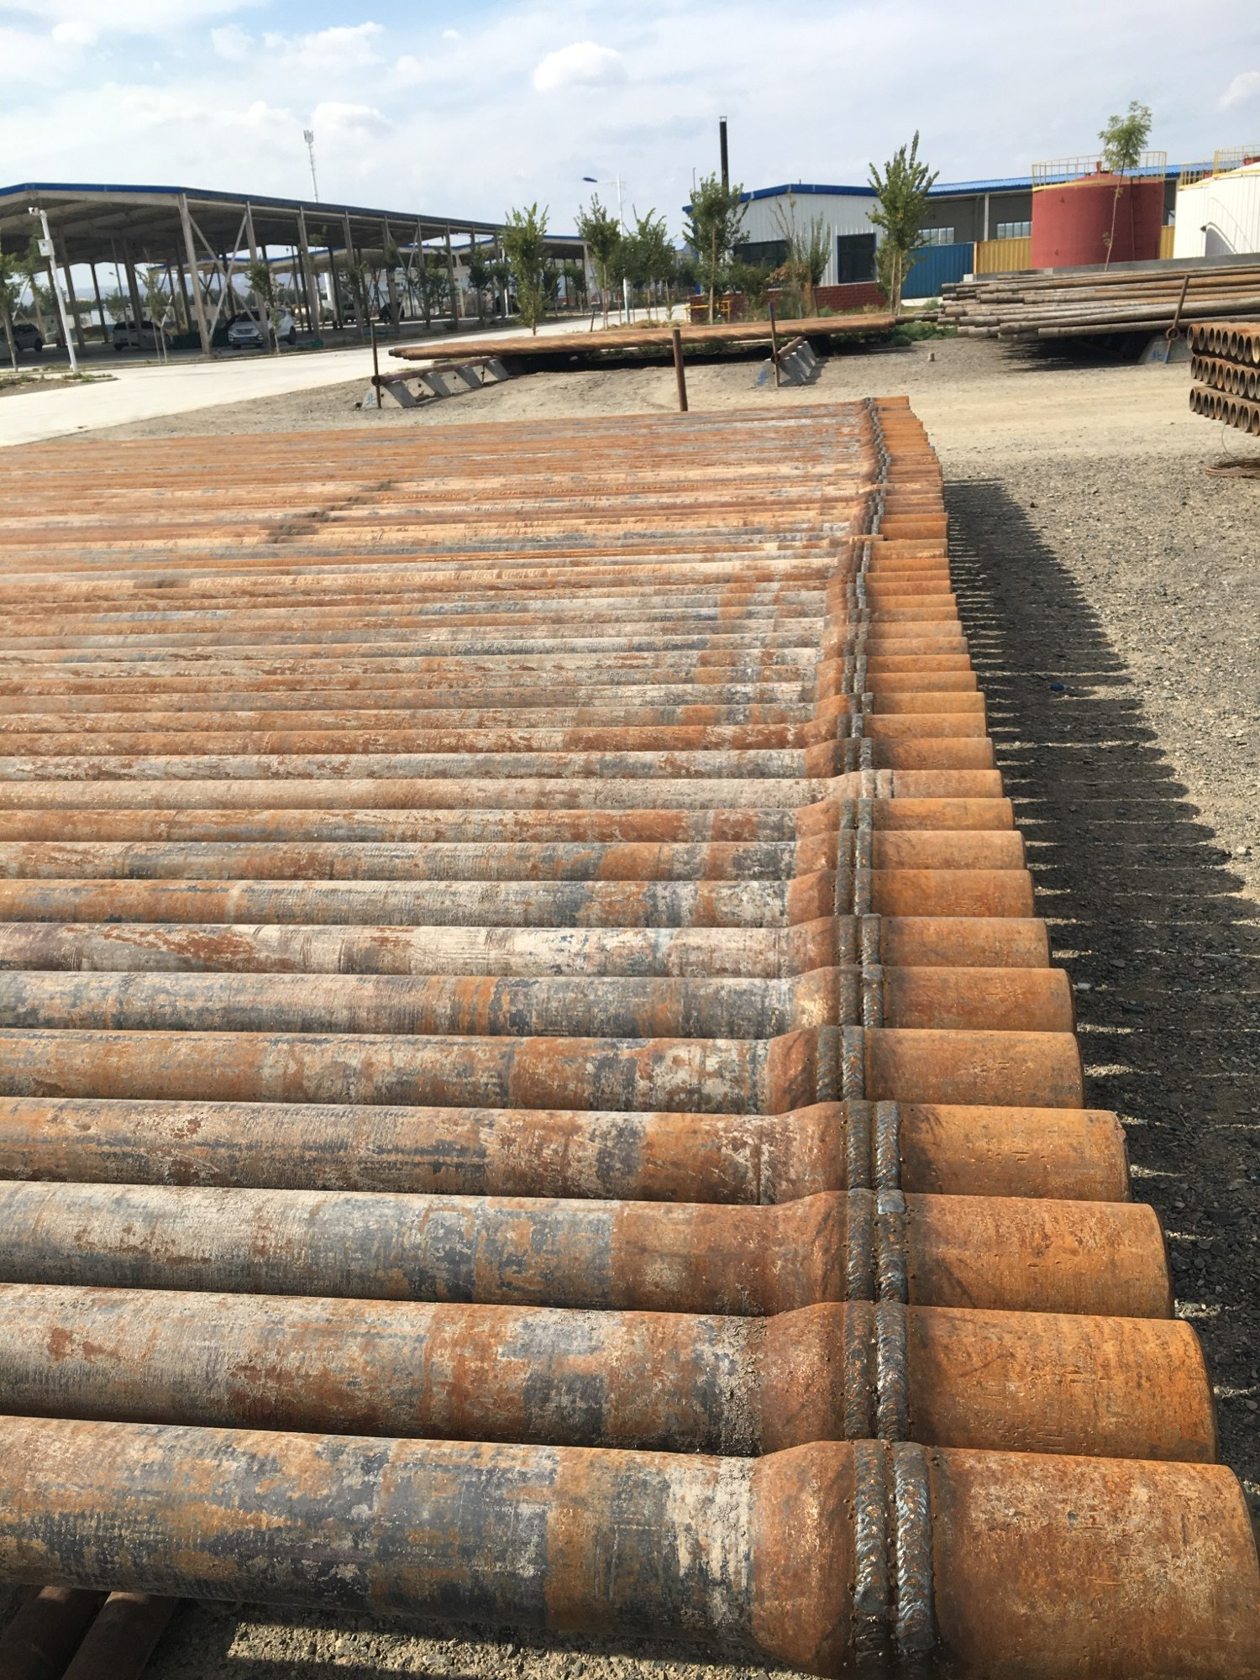
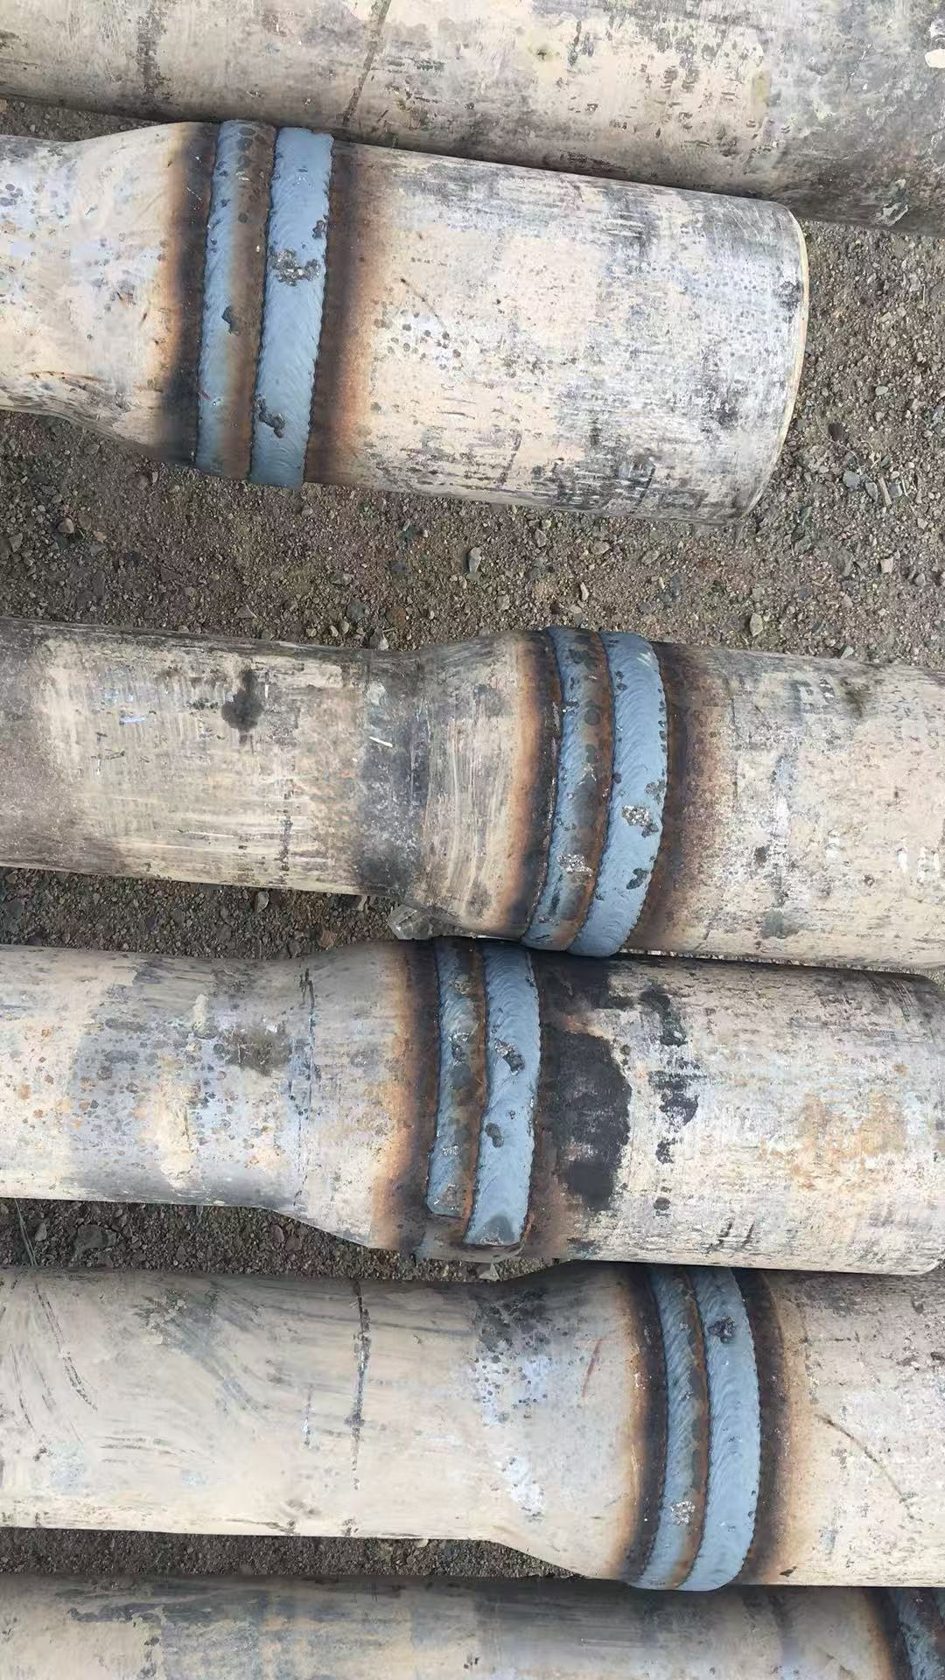
真实钻杆批量应用现场
钻杆接头耐磨带 · 批量应用现场
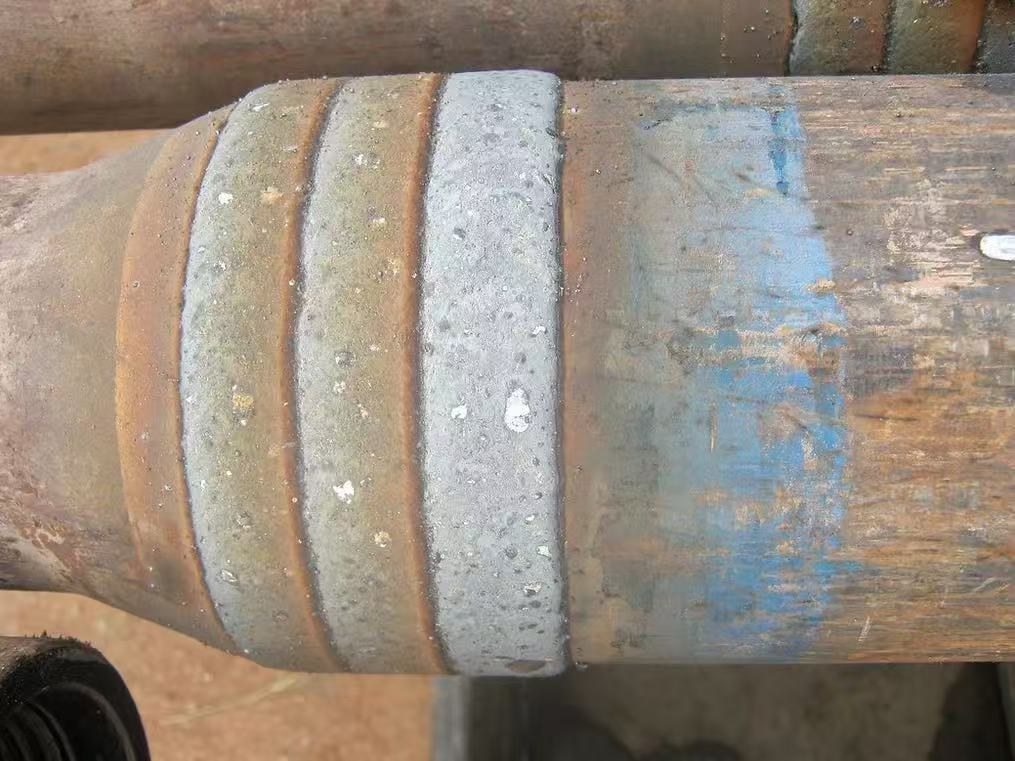
钻杆接头与现有耐磨带实物
接头实物 / Existing Tool Joints
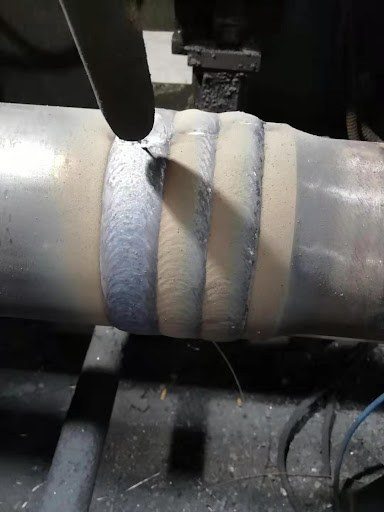
焊枪与耐磨带施焊位置
施工位置 / During Application
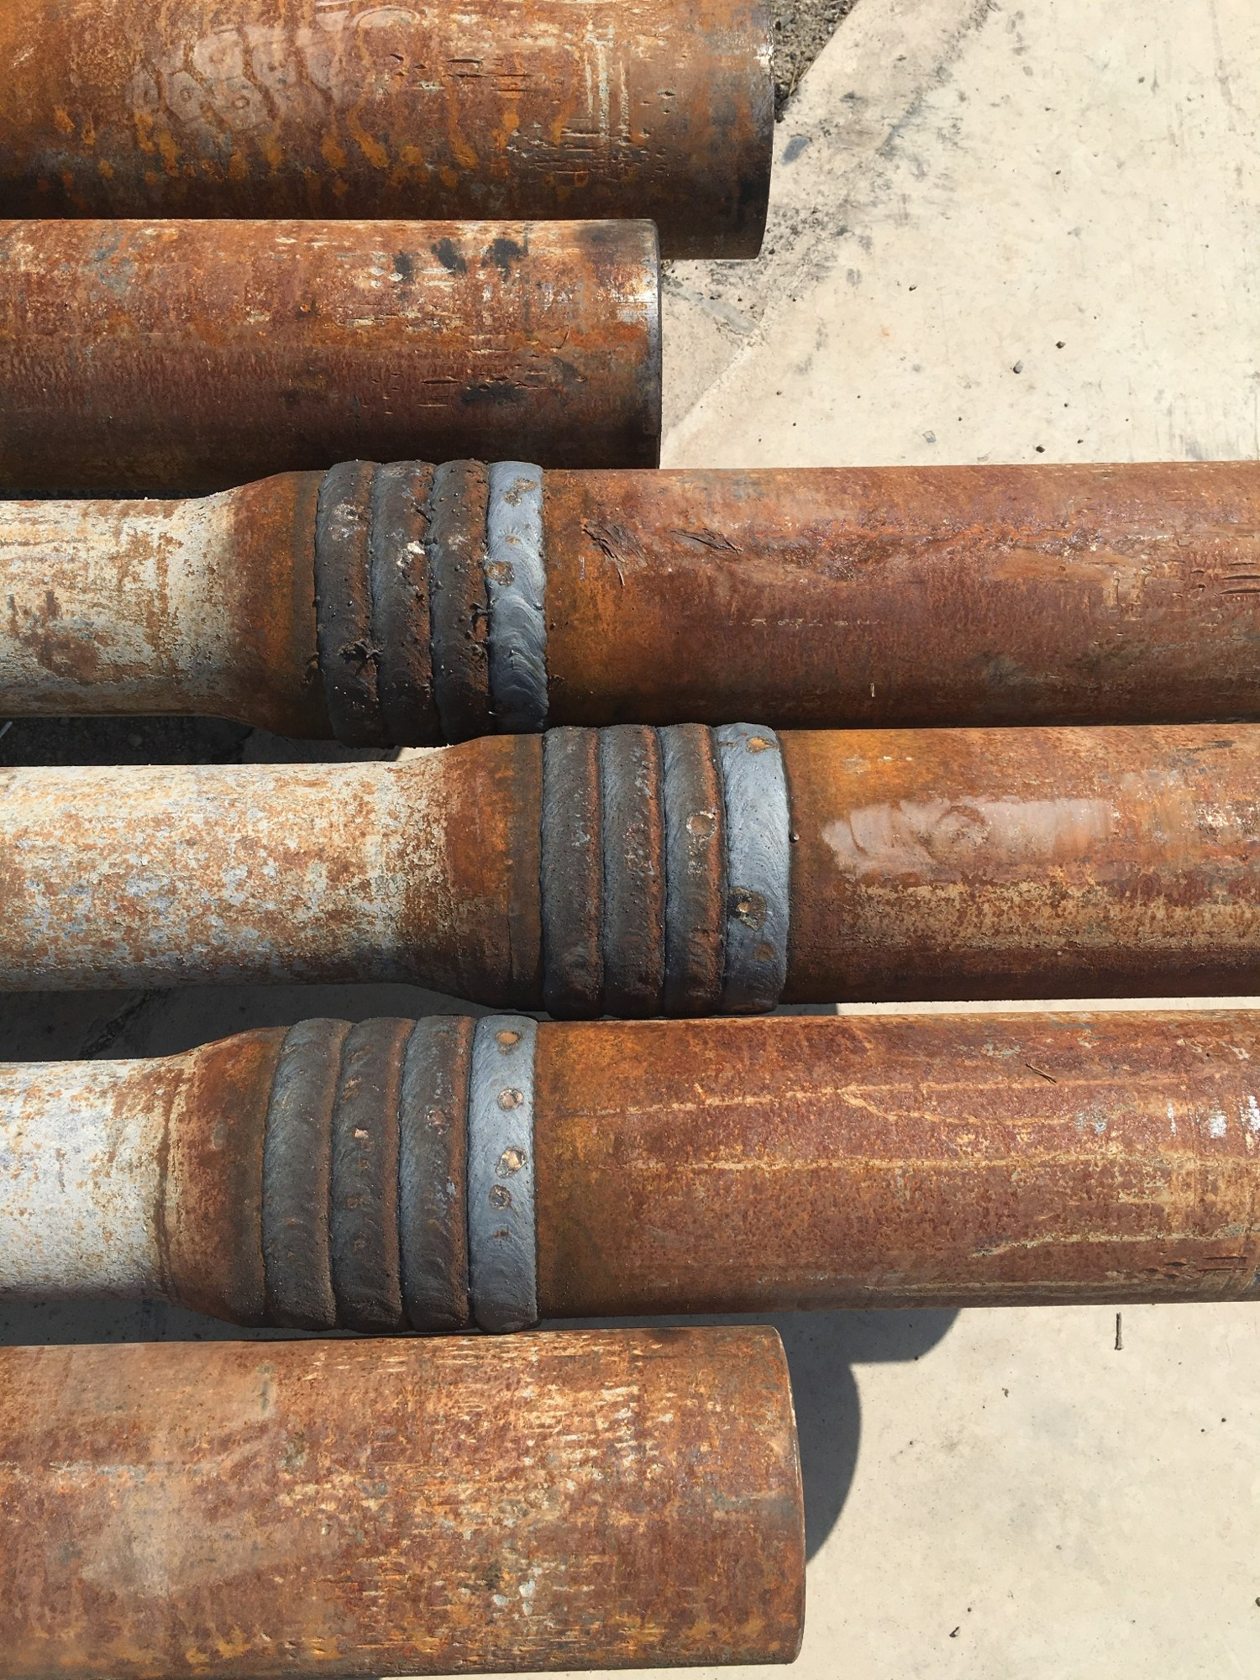
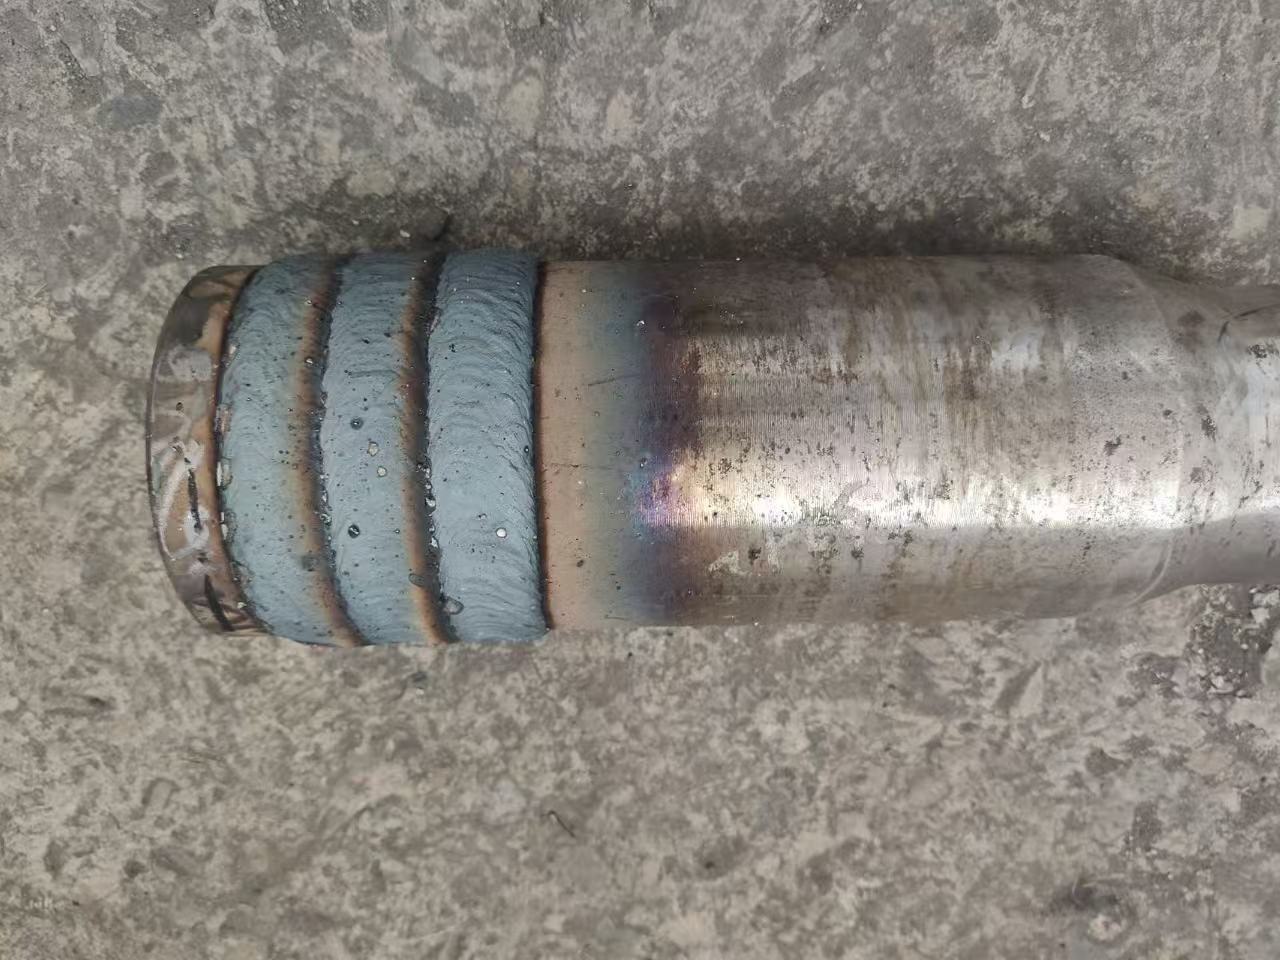
三道耐磨带焊后成型
焊后成型 / Hardband Deposit
使用后的耐磨带表面
使用后 / In Service

照片分别记录不同工件与施工状态,不作为同一工件的前后对比;旧层、气孔及表面不均用于检查说明。

性能验证

PERFORMANCE COMPARISON DASHBOARD

耐磨性能指数

Unified Wear Resistance Index

Arnco 100XT = 1.000 · 越高越耐磨

ArncoKOOBEN
100XT 1.000,KB100 1.080; 150XT 3.514,KB150 3.436; 350XT 5.000,KB350 4.8300.0002.0004.0006.0001.0001.080100XT / KB100↑ 高 8.0%3.5143.436150XT / KB150↓ 低 2.2%5.0004.830350XT / KB350↓ 低 3.4%
方法
ASTM G65 · 方法 A
判读
统一纵轴与基准,三组可直接比较;KB 指数为已确认的相对性能换算。

相对磨损失重系数

Relative Wear Mass Loss

越低表示等效失重越少 · 无量纲

ArncoKOOBEN
100XT 1.000,KB100 0.926; 150XT 0.285,KB150 0.291; 350XT 0.200,KB350 0.2070.0000.4000.8001.2001.0000.926100XT / KB1000.2850.291150XT / KB1500.2000.207350XT / KB350
方法
G65 耐磨数据换算
判读
失重或等效失重 ÷ 1.300 g;非实际摩擦系数 μ,非 API 7CW 同步实测。

检测验证

Testing Verification

硬度测试

Hardness

KB100:53–58 HRC
KB150:56–62 HRC
KB350:57–62 HRC

套管磨损

Casing Wear

KB100:2.9%
KB150:2.4% · KB350:4.2%

焊层完整性

Deposit Integrity

无裂纹耐磨层
检查成形、覆盖与结合

金相检验

Metallography

KB350 细晶硬质相
韧性基体与界面结合

检验项目示意:硬度、套管磨损、焊层与组织。

关键性能参数 KEY PERFORMANCE DATA

测试项目KOOBENArnco测试方法 / 条件
KB100KB150KB350100XT150XT350XT
统一耐磨指数1.0803.4364.8301.0003.5145.000Arnco 100XT = 1.000
ASTM G65-A 失重 / 等效失重(g)≈1.204≈0.378≈0.2691.3000.3700.260KB 为反算等效值,非 G65 实测
相对磨损失重系数0.9260.2910.2071.0000.2850.200失重 / 1.300 g;非摩擦系数 μ
与对应 Arnco 型号相比↑ 高 8.0%,较 100XT↓ 低 2.2%,较 150XT↓ 低 3.4%,较 350XT———耐磨能力差异,非失重差异
焊层硬度 HRC53–5856–6257–6250–5556–5858–62熔敷层表面硬度
套管磨损率2.9%2.4%4.2%3.81%2.58%4.55%沿用现有独立套管磨损数据;非本轮新增实测

数据口径统一基准:Arnco 100XT = 1.000。Arnco 失重采用本项目指定的 300XT 历史资料版本;KB 等效失重由已确认的相对耐磨指数反算(等效失重 = 1.300 g ÷ 统一耐磨指数),并非 ASTM G65 实测。相对磨损失重系数 = 失重或等效失重 ÷ 1.300 g,是 G65 耐磨数据换算,不是实际摩擦系数 μ,也不是 API 7CW 同步实测。指数及系数保留三位小数;配对百分比为已确认的耐磨能力差异,不是失重差异,舍入展示值不用于重新计算百分比。

Arnco 300XT 仅作技术参考:历史失重 0.150 g,统一耐磨指数 8.667,相对磨损失重系数 0.115,硬度 58–64 HRC;不参与三组主图比较。

套管磨损、焊层完整性、金相检验为独立检测项目,不能由耐磨指数推导。

咨询型号选型 →

从初次堆焊到重复应用

INITIAL APPLICATION & REAPPLICATION

初次堆焊Initial Application

  1. 01基体检查Inspection
  2. 02表面处理Surface Preparation
  3. 03预热 / 温度控制Preheat / Temperature Control
  4. 04耐磨带堆焊Hardbanding
  5. 05控制冷却Controlled Cooling
  6. 06焊后检查Inspection

重复堆焊Reapplication

  1. 01旧耐磨带检查Existing Hardband Inspection
  2. 02兼容性检查Compatibility Check
  3. 03表面处理Surface Preparation
  4. 04重复堆焊Reapplication
  5. 05冷却Cooling
  6. 06最终检查Final Inspection
送丝焊枪、焊道及现场表面状态
施工与焊道检查 · Application
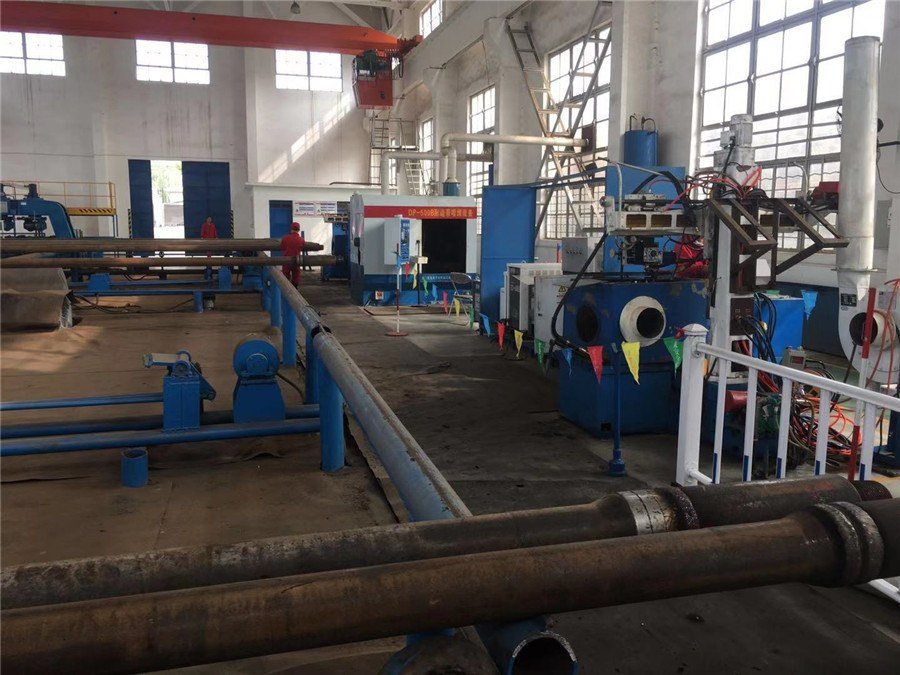
车间钻杆加工与耐磨带施工设备
施工环境 · Production Application

流程用于理解施工顺序。预热、温度控制、冷却和复焊兼容性按钻杆材质、旧层材料与适用工艺确认。

工程案例

CASE & FIELD APPLICATION
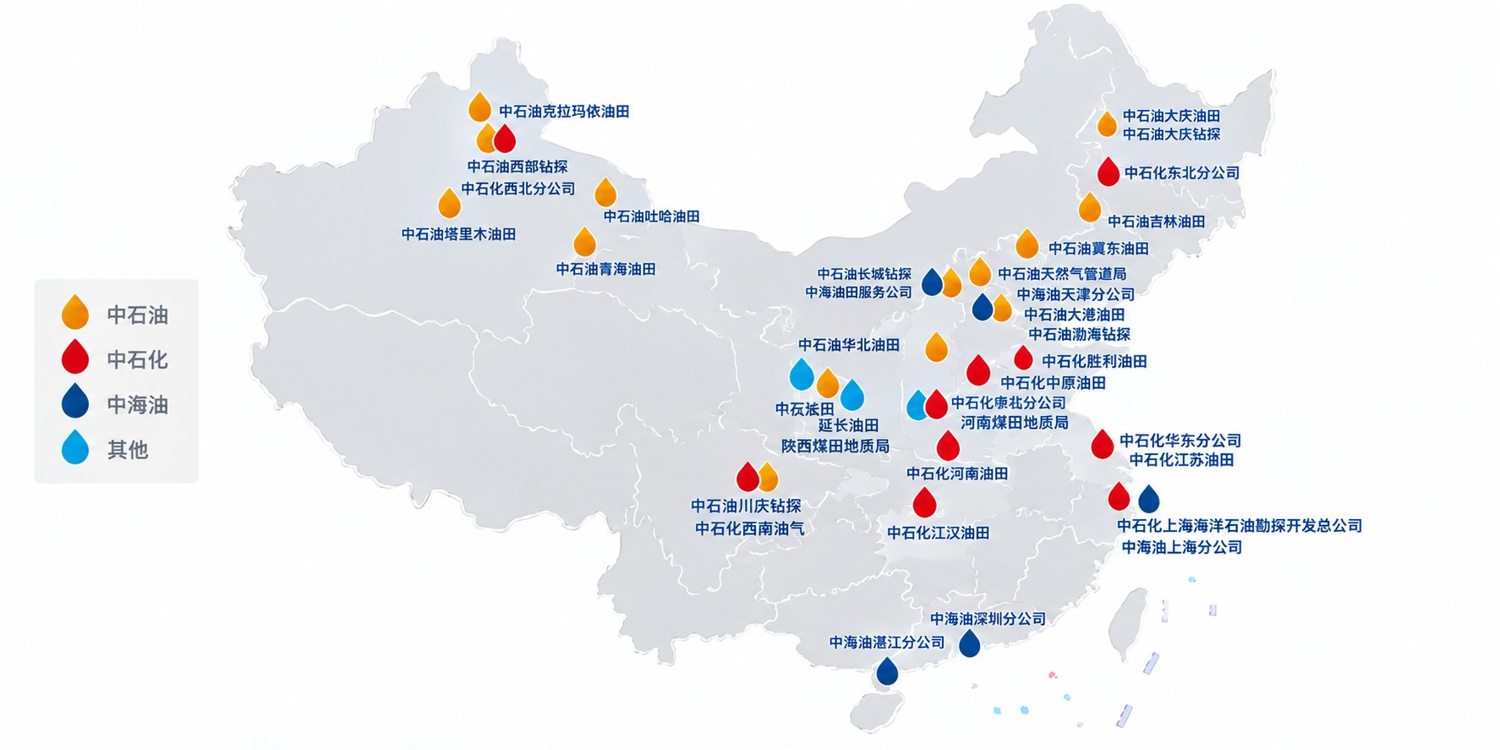
项目应用分布
用户提供的油田及钻井项目应用分布
KOOBEN 提供的项目分布资料 · 不代表本轮新增或逐项核验的项目

技术资料与工具

TECHNICAL RESOURCES
KOOBEN 耐磨带焊丝用量计算器 →按固本资料册估算 · 中文计算工具

型号资料、工艺页及用量表来自已提供的历史资料册;资料册工艺并非本轮新核准工艺卡。KB150 / KB350 现行 TDS、SDS 及正式检验结果请联系技术人员获取。

APPLICATION SUPPORT

不确定选择 KB100、KB150 还是 KB350?

提供钻杆规格、接头尺寸、现有耐磨带和应用工况,可协助进行初步型号判断。