韧性与结合
官网强调韧性及表面结合,厚修复时应优先考虑母材与焊层共同承载。
价值不在最高HRC,而在韧性、结合与多层超厚修复的平衡。
KB980为高铬加Ni耐磨焊丝,官网强调韧性、结合性能与多层超厚堆焊。含Ni设计有利于基体性能调控,其价值不在追求最高HRC,而在较厚修复层与母材之间的性能平衡。适合磨损量较大、需多层恢复的工作面;大面积修复还应重点评估约束与变形,不默认保证任意厚度。
官网强调韧性及表面结合,厚修复时应优先考虑母材与焊层共同承载。
高铬+Ni设计有利于基体性能平衡,实际表现取决于组织和施工。
多层、超厚是其主要定位;大面积恢复需额外评估约束、变形和施焊顺序。
50–58 HRC体现性能平衡;极重细粒磨损可转向更侧重抗磨的型号。
| C | Cr | Mn | Si | Mo | Ni | W | Nb | V/Ti | 其他 |
|---|---|---|---|---|---|---|---|---|---|
| 3.0 | 20.0 | 1.5 | 0.8 | — | <1.0 | — | — | — | — |
| 焊丝直径 mm | 焊接电流 A | 电弧电压 V | 焊接速度 cm/min | 保护气体 | 干伸长度 mm | 层间温度 ℃ |
|---|---|---|---|---|---|---|
| 1.2 | 160–220 | 24–30 | 35 | 100% CO₂ | 15–20 | — |
| 1.6 | 220–320 | 26–32 | 35 | 100% CO₂ | 15–20 | — |
Φ1.2 / Φ1.6:CO₂ 流量 20 L/min;焊速 35 cm/min;焊枪倾角 80°;直流反接。
堆焊前应清除工件表面的油污、锈蚀、氧化皮、旧疲劳层及松动金属,必要时打磨至洁净金属表面。存在裂纹、凹坑或严重磨损时,应先进行修整、补焊或打底处理。
焊接电流、电压、焊接速度及干伸长度应与焊丝直径、母材和设备条件匹配。保持稳定电弧和均匀送丝,建议采用连续、均匀的窄焊道,避免过度摆动和局部热输入过大。
官网支持本型号多层厚堆焊。需要较大恢复量时,按专属方案分层,层间清理焊渣和飞溅,控制稀释、结合、温度与变形;不发布通用最大层数或厚度。
焊后应避免立即水冷或强制急冷。对于高硬度、高合金及裂纹敏感工件,可根据母材和工件尺寸采取自然冷却或适当缓冷,以降低温差和残余应力。具体冷却方案以母材和工艺卡为准。
高硬度耐磨层可能出现细小应力释放裂纹,不应与贯穿裂纹、剥落或未熔合等焊接缺陷混淆。重要工件及首次使用新型号时,建议先进行小范围试焊。裂纹是否可接受,应依型号定位及工件验收要求判断。
需较大厚度恢复的辊面、挤压工作面、输送叶片和结构磨损表面。
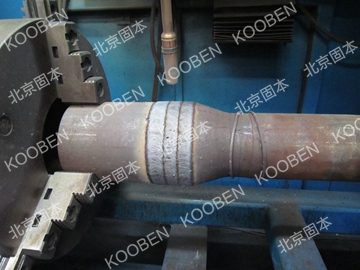
磨损量较大时,重点评估修复层结合。
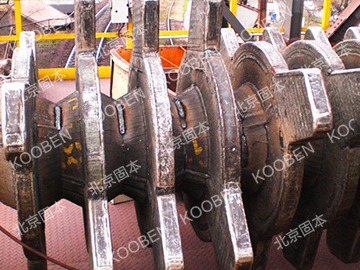
多层恢复尺寸,不能只追求最高HRC。
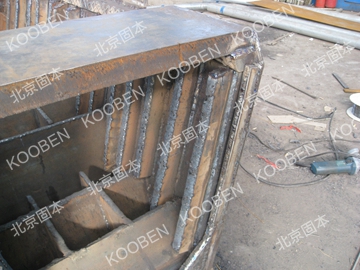
关注母材约束、变形和整体承载。
需要恢复较大磨损尺寸,同时维持工作面抗磨。
母材和修复层之间的承载、约束及结合应重点评估。
核对冲击载荷;不能把韧性好直接理解为任何强冲击均适用。
比较类碳化钨细粒抗磨型号或KB986;严格无裂纹或高温需求须另确认。
先确认剩余基体、恢复尺寸和载荷,再确定打底、恢复与硬面安排。
按现行工艺卡确定层间控制、热输入及施焊顺序;不照搬其他型号预热要求。
试焊检查焊层和母材结合、修复尺寸及整体变形;必要的检测由验收要求决定。