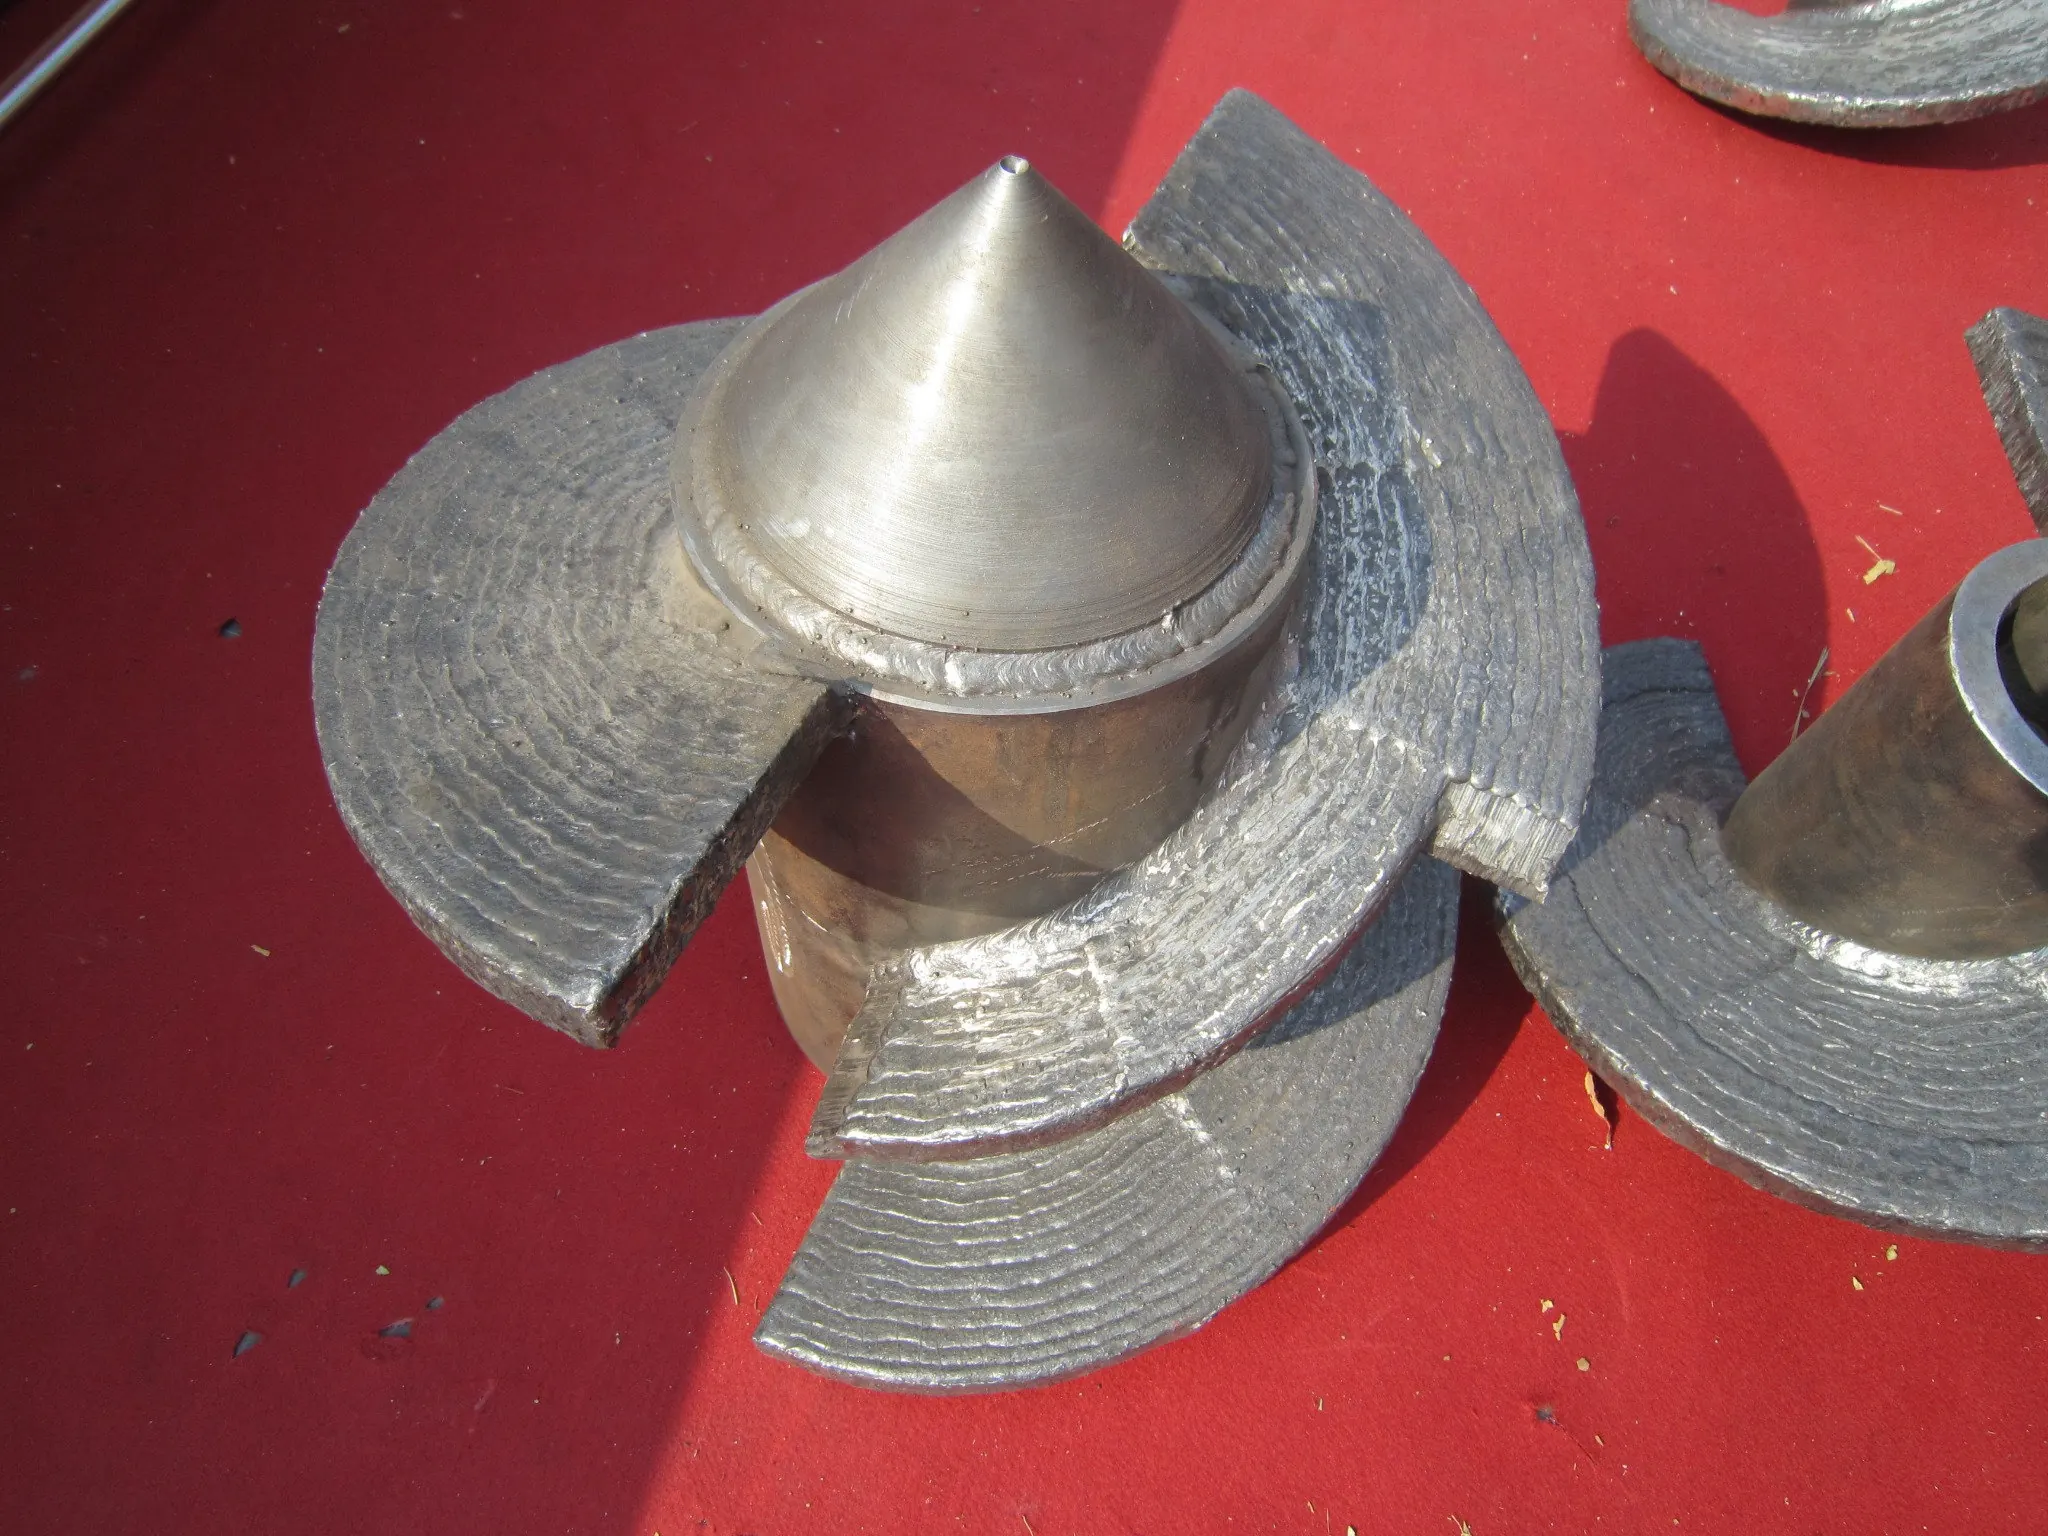
砖机螺旋铰刀耐磨强化部件

首页 / 应用领域 / 砖瓦建材 / 工程案例 / 砖机螺旋铰刀

砖机螺旋铰刀耐磨堆焊方案

针对砖机螺旋铰刀在强磨损工况下的尺寸磨损与表面损伤,采用耐磨堆焊恢复尺寸并强化工作面,显著延长使用寿命。

⚙恢复尺寸◇延长寿命⌘减少停机

应用工况与目标

围绕砖机螺旋铰刀的磨损特点,明确强化目标和材料选择。

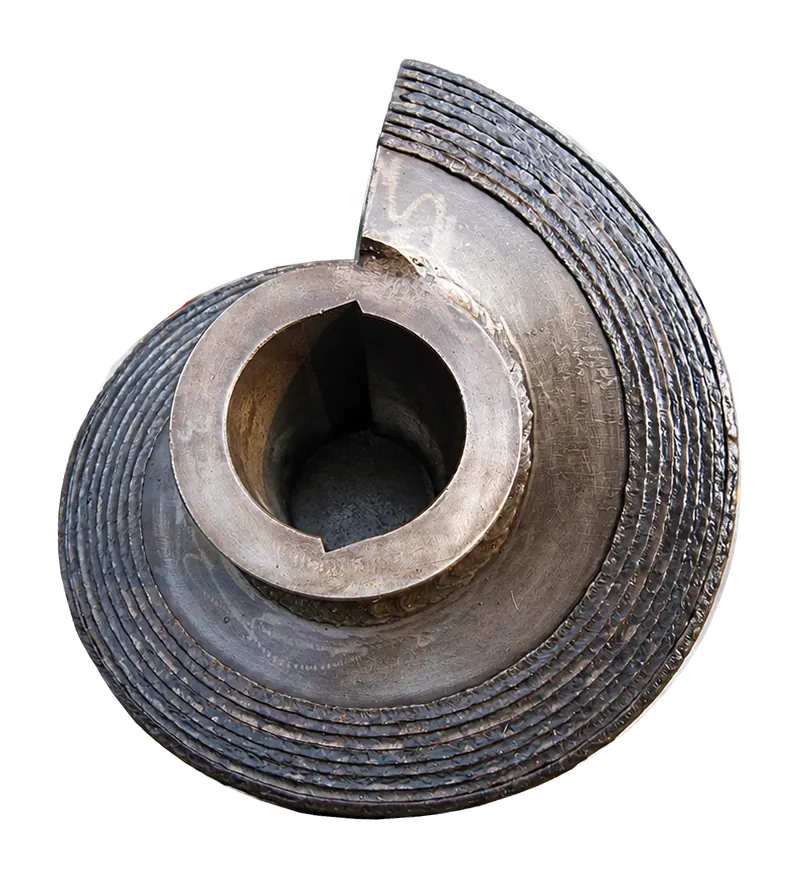
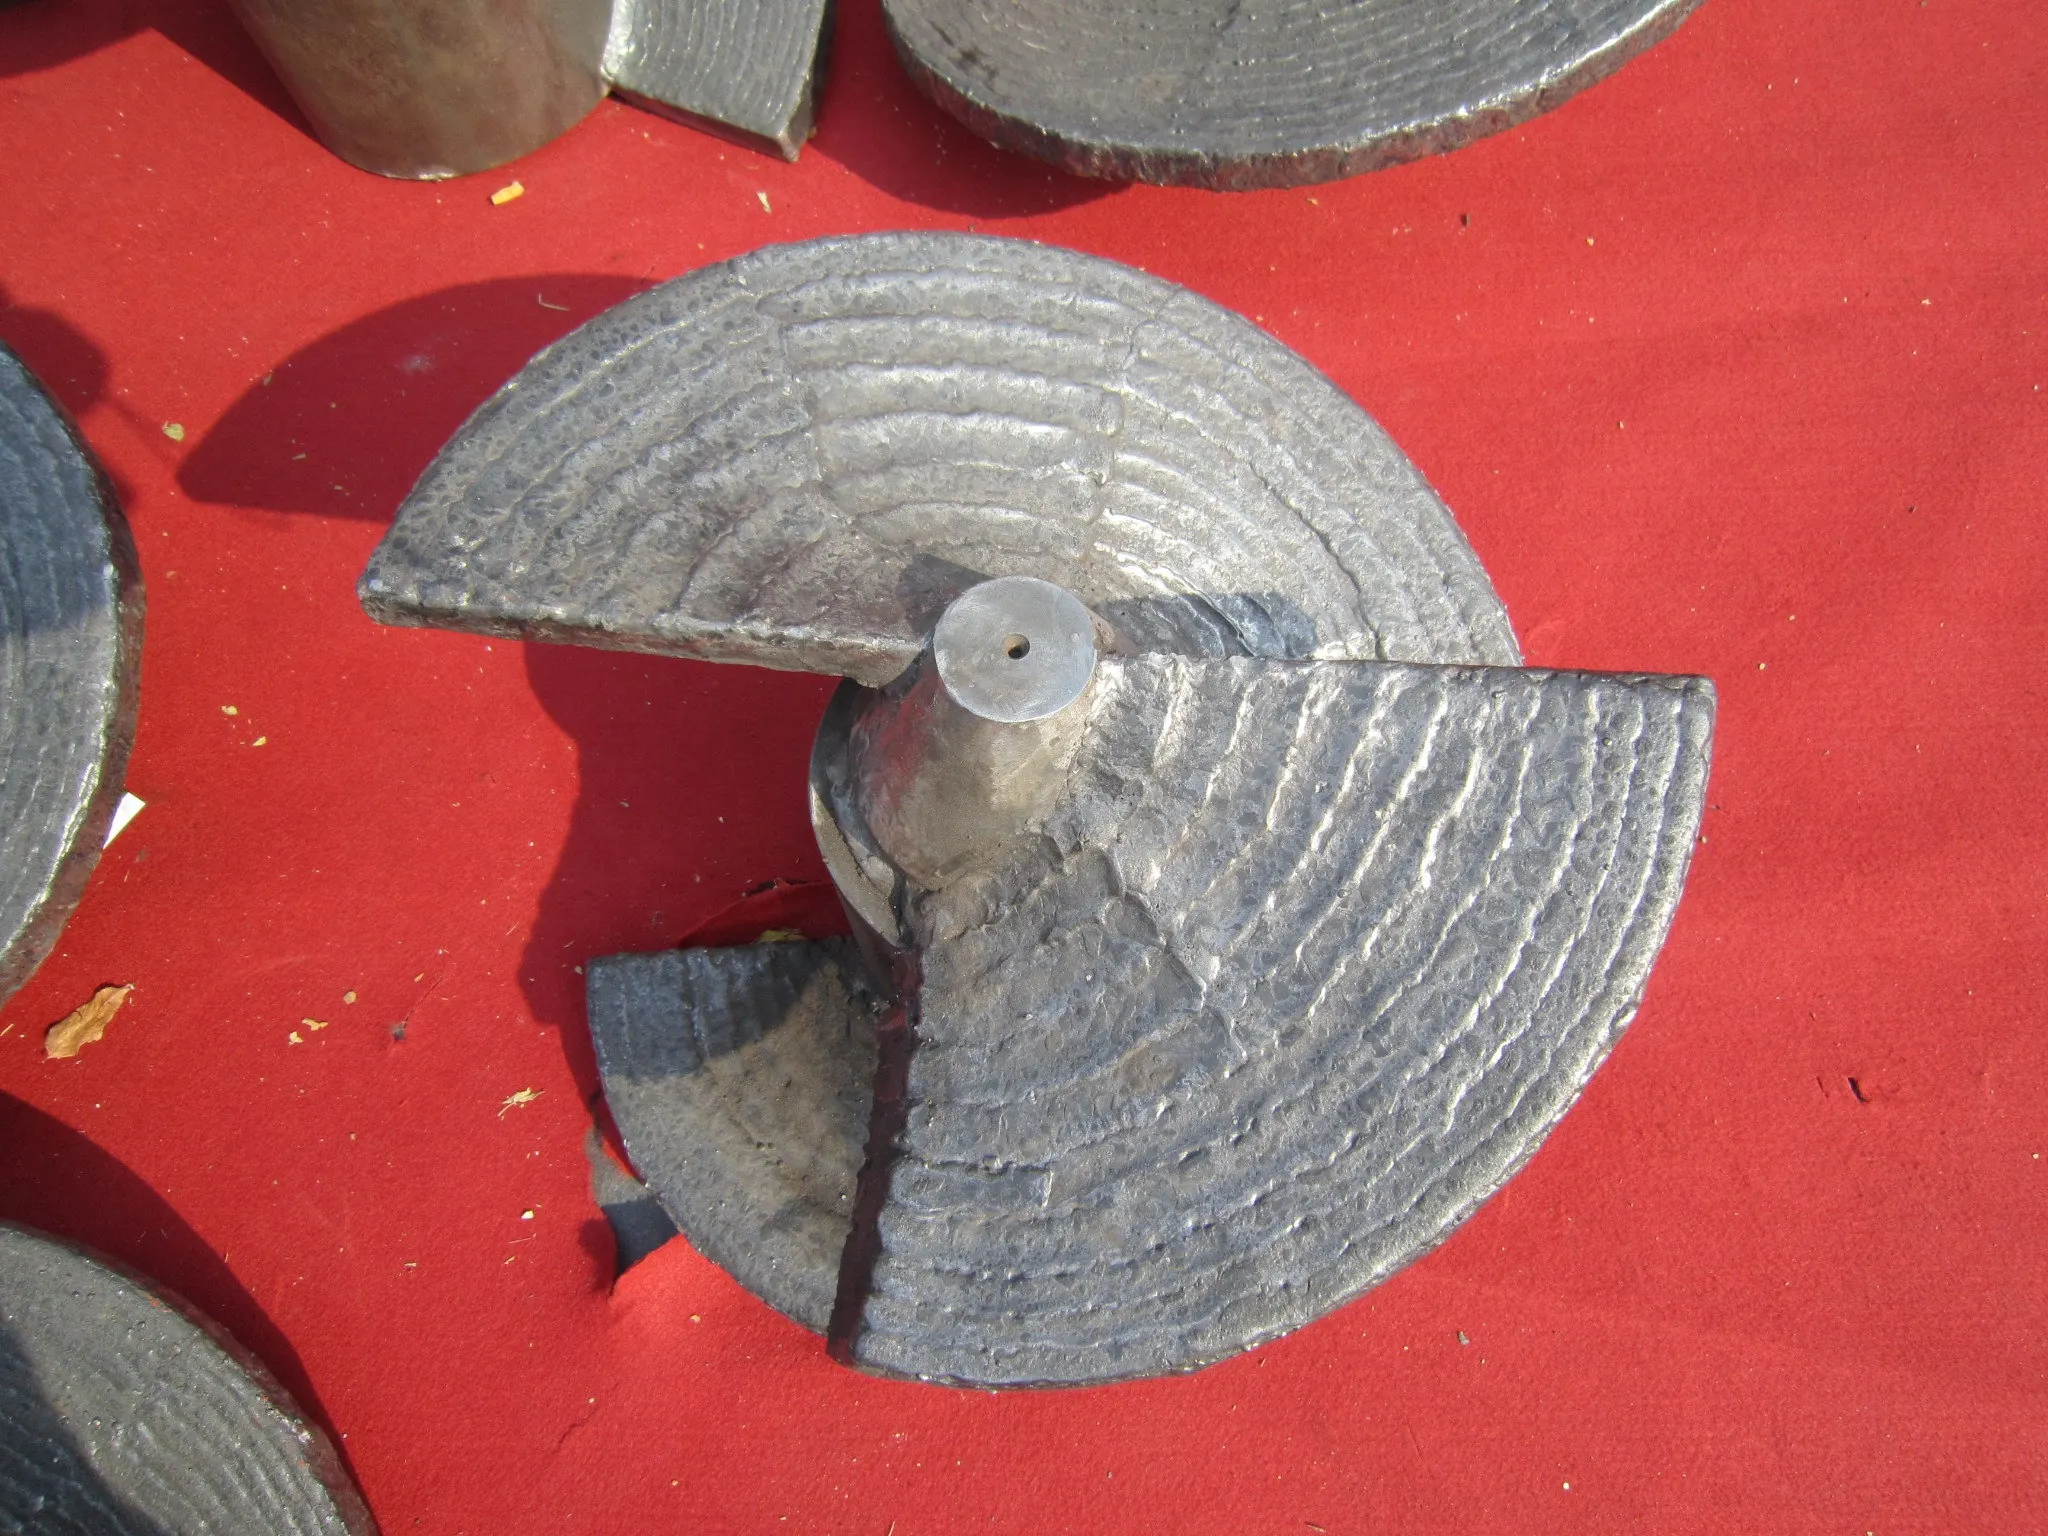
磨损后的砖机螺旋铰刀
应用行业
砖瓦建材
应用部件
砖机螺旋铰刀
主要磨损
强磨粒磨损
处理方式
耐磨堆焊
堆焊材料
KOOBEN 耐磨焊丝
目标
恢复尺寸 / 延长寿命 / 可多次修复

磨损诊断与处理路径

从磨损现状到材料与工艺匹配,形成清晰的强化路径。

01

磨损现状

  • 工作叶片在送料过程中磨损
  • 叶片边缘尺寸不规则减少
  • 影响送料与设备稳定性
→
02

原因分析

  • 典型磨粒磨损为主
  • 局部伴随高压挤压磨损
  • 长期运行导致尺寸变薄
→
03

处理方案

  • 对磨损区进行耐磨堆焊修复
  • 使用耐磨焊丝恢复工作面尺寸
  • 优化参数以降低综合成本

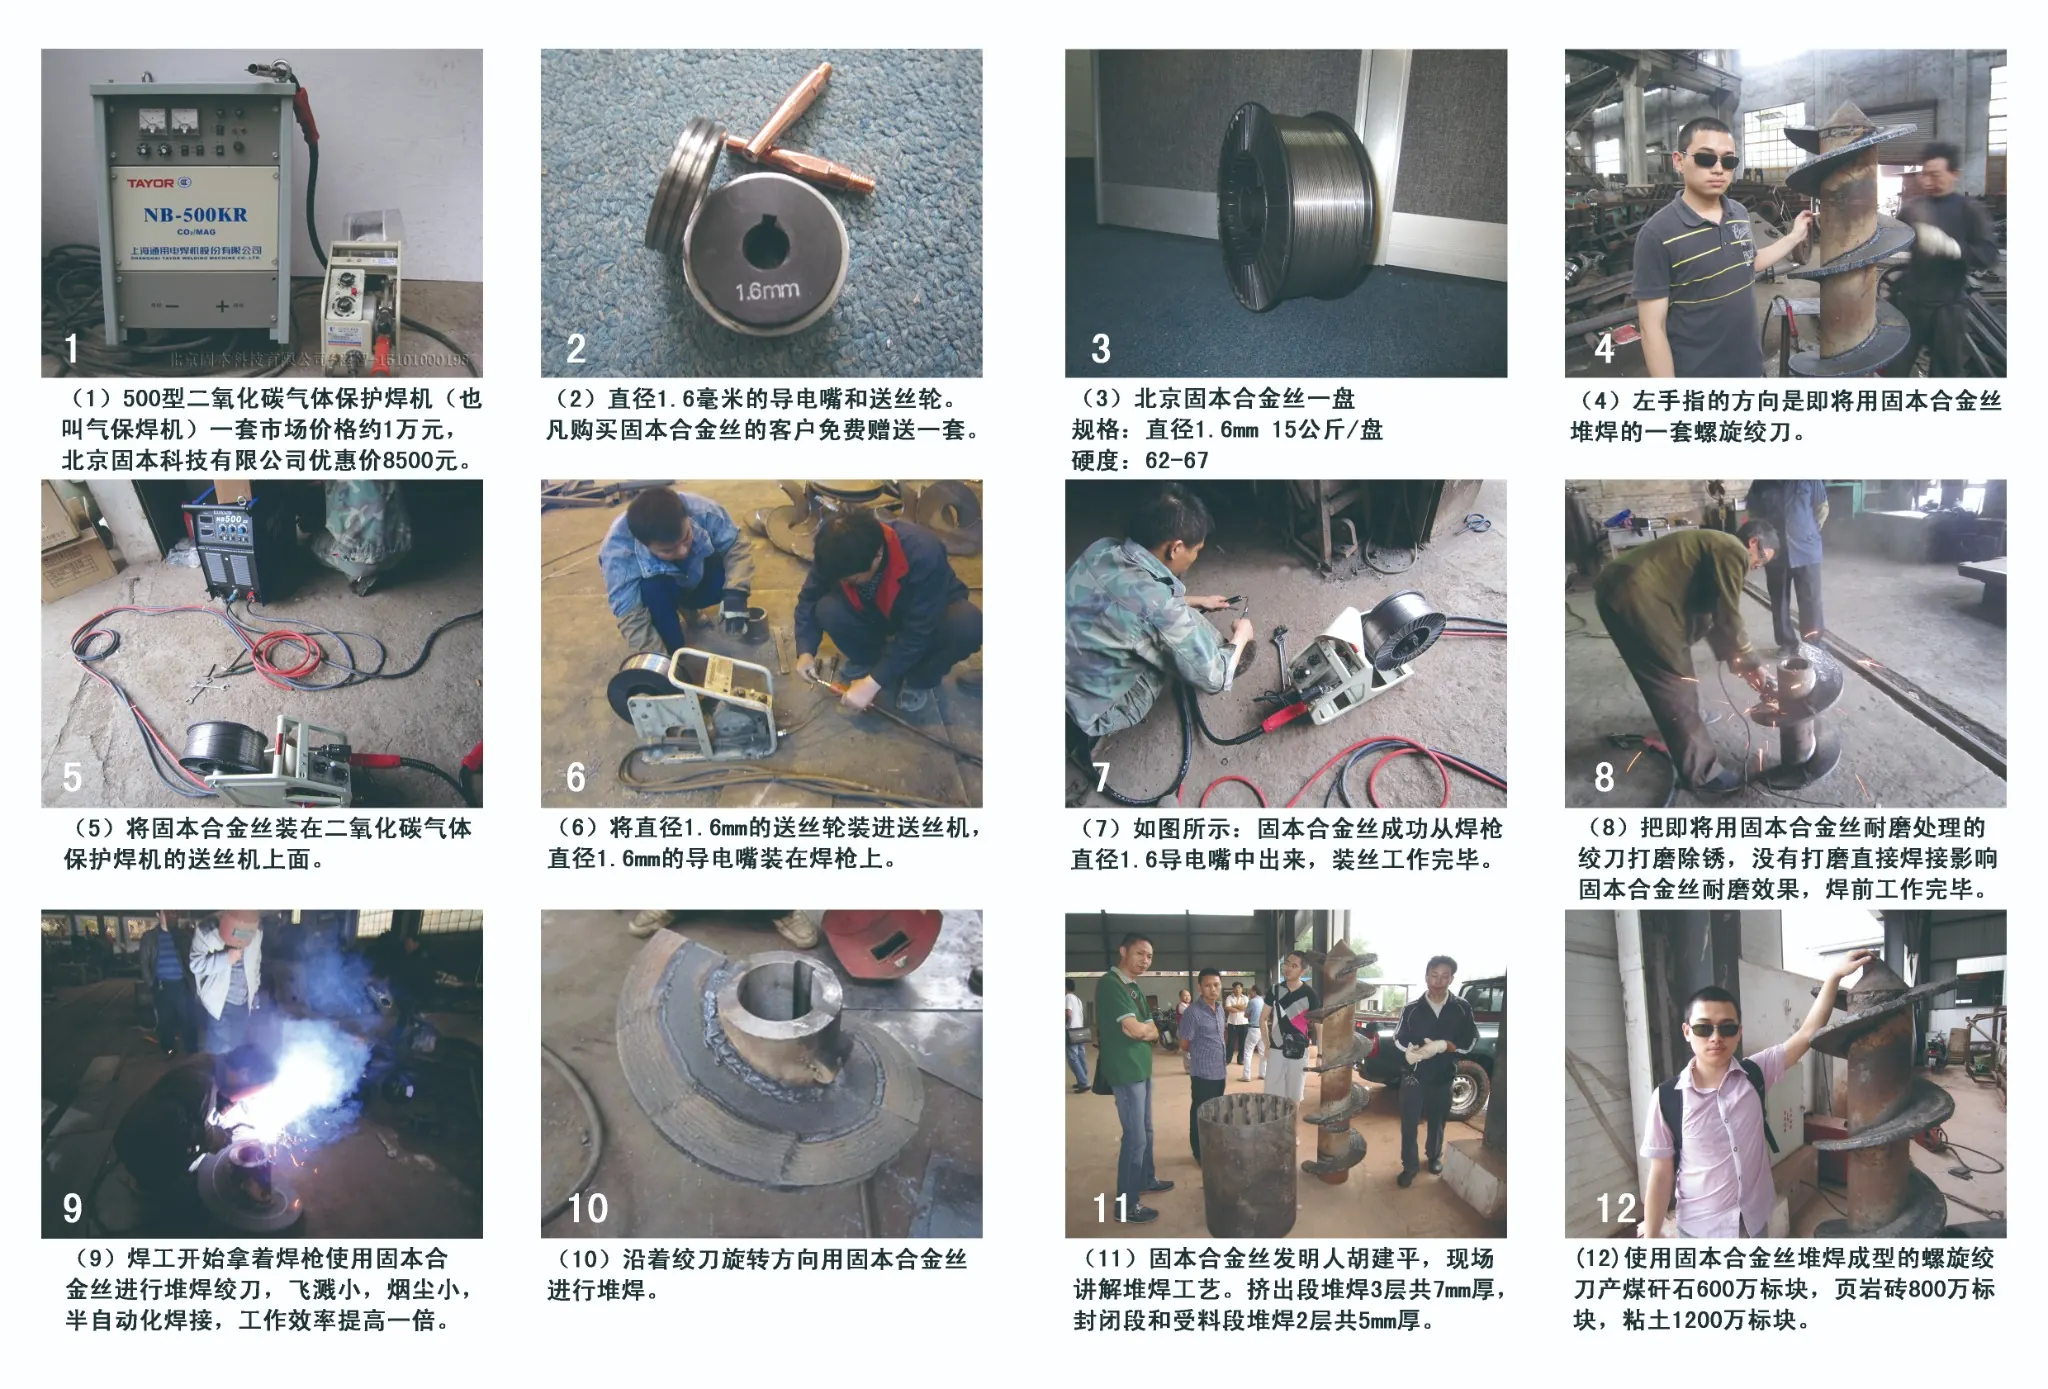
耐磨堆焊实施过程

从准备、堆焊到后处理,展示螺旋铰刀耐磨堆焊的关键实施过程。

01

焊前准备

准备焊接设备与材料,完成设备系统安装并确认丝材输送连续。

设备准备
设备准备
合金丝盘
合金丝盘
送丝轮安装
送丝轮安装
装丝完成
装丝完成
02

堆焊作业

根据磨损情况进行分区增量加工,采用耐磨焊丝进行多层堆焊。

工件定位
工件定位
预热与钢固
预热与钢固
不同位置堆焊
不同位置堆焊
焊接堆焊作业
堆焊作业
自动填焊形成耐磨层
形成耐磨层
堆焊成形
堆焊成形
03

成形与后处理

完成堆焊后进行后续处理和质量检查,确保尺寸满足使用要求。

堆焊完成
堆焊完成
形貌检查
形貌检查
机加工
机加工
成品检验
成品检验

使用效果 / 方案对比参考

以典型工况为例,对比普通堆焊与 KOOBEN 耐磨堆焊方案。

项目
普通堆焊修复方案
KOOBEN 全堆焊方案
高钴合金刀方案
使用寿命
7–10 天
30–35 天
40–50 天
产线效率
150–230 万砖/块
680–920 万砖/块
800–1000 万砖/块
修复方式
一般可焊修复
可多次修复
周期长且换一次性报废
特点
—
耐磨性好,可多次修复,综合成本更低
耐磨性好,但更换成本高

应用价值

以更稳定的耐磨性能,降低停机频率与综合维护成本。

◇

显著提高寿命

使用寿命提升 3 倍以上

⚙

成本稳定

降低维修和备品备件成本

↻

可重复修复

磨损后可再次堆焊修复

▦

降低维护成本

减少停机损失与材料消耗

相关耐磨焊丝

结合螺旋铰刀的强磨粒磨损和冲击工况进行材料匹配。

不知道该如何选择耐磨焊丝?

告诉我们您的设备、磨损部位、材质及工况,我们将为您快速推荐合适的产品。

KOOBEN 耐磨焊丝包装